
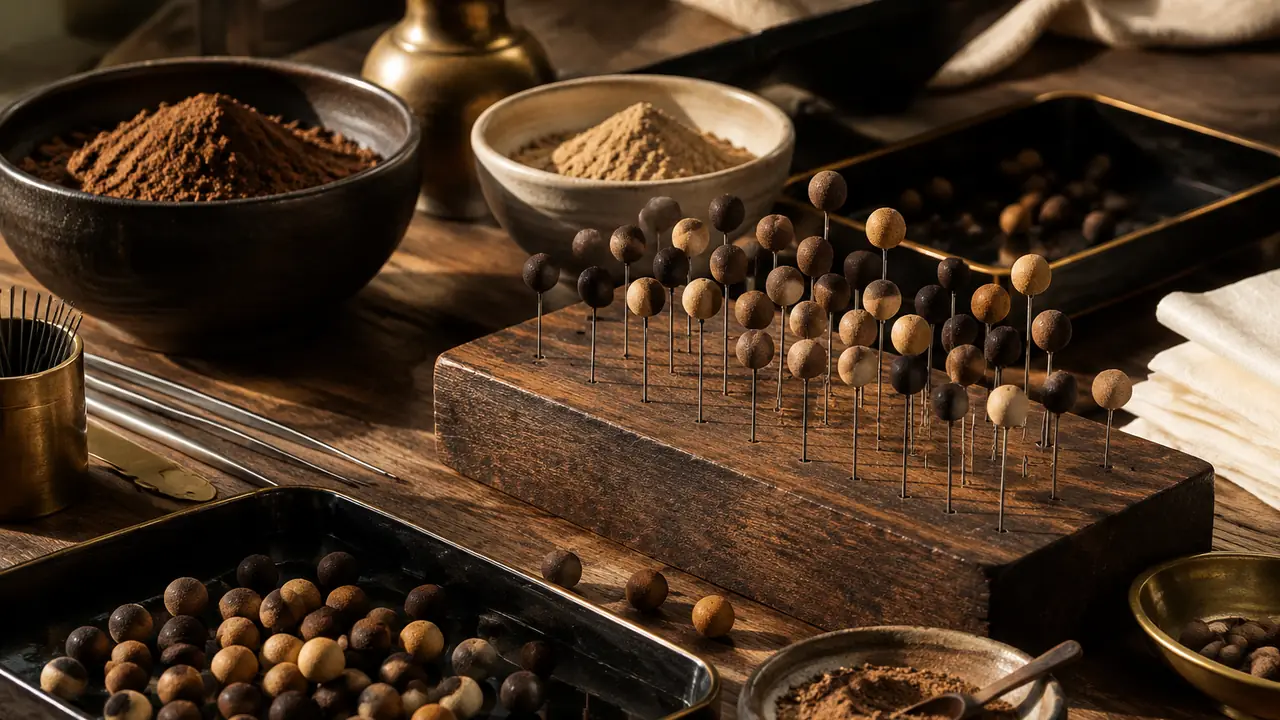
공정 한눈에 보기
푸젠과 광둥의 향 산업 클러스터에 있는 협력 공방은 대체로 비슷한 순서로 작업합니다. 세부 사항은 처방과 공방마다 다르지만, 아래 일곱 단계가 일반적인 관행이며 소싱 데스크는 이를 샘플 라운드와 공방 점검의 체크리스트로 사용합니다.
| 단계 | 작업 내용 | 통상 소요 시간 또는 조건 |
|---|---|---|
| 1. 재료 손질 | 목재, 수지, 식물성 재료를 선별하고 세척하여 준비 | 처방에 따름 |
| 2. 건조 및 분쇄 | 그늘에서 말린 재료를 갈아 체질 | 고르고 고운 분말 |
| 3. 반죽 혼합 | 분말, 난무 결합제, 액체를 함께 치댐 | 난무는 분말의 약 25% |
| 4. 휴지 | 반죽을 밀봉하여 안정시킴 | 약 24시간 |
| 5. 빚기와 구멍 뚫기 | 무게대로 잘라 둥글게 빚고 강철 핀으로 구멍을 뚫음 | 수작업 |
| 6. 그늘 건조 | 선반에서 천천히 말리며 뒤집어 줌 | 5-10일, 약 25 C, 상대습도 60% |
| 7. 연마와 숙성 | 표면을 연마하고 항아리에 밀봉하여 숙성 | 프로그램에 따름 |
1-2단계: 재료 준비와 분말
모든 것은 원재료에서 시작합니다. 백단향 심재, 침향 칩, 꽃, 향신료, 건과일 같은 식물성 포인트 재료를 선별하고 세척한 뒤, 휘발성 노트가 목재에 남도록 오븐이 아니라 그늘에서 말립니다. 마른 재료는 분쇄하여 체에 거릅니다. 분쇄는 기계를 일상적으로 쓰는 유일한 단계이며, 곱기가 중요합니다. 거친 입자는 비즈 표면에 구멍으로 드러나고 연마할 때 표면을 거칠게 만듭니다. 자세한 내용은 향 분말의 분쇄와 체질을 참고하세요.
3단계: 반죽
향 분말에 천연 결합제를 섞습니다. 흔히 쓰는 것은 난무 수피 분말이며, 표준 관행에서는 전체 분말 무게의 약 4분의 1입니다. 물을 만나면 끈적해지고 마르면 단단해집니다. 액체로는 따뜻한 물, 허브 달임액, 거위배(goose pear) 처방의 배즙, 또는 가소제 역할을 하며 반죽을 부드럽게 유지하는 소량의 꿀을 씁니다. 반죽은 단단한 찰흙 같은 느낌이 될 때까지 치댑니다. 표준 사양에는 공업용 접착제와 합성 향료 오일이 들어가지 않으며, 이는 프로그램마다 서면으로 확인됩니다. 결합제 선택은 난무 결합제 가이드에서 다룹니다.
4단계: 반죽 휴지
치댄 반죽은 밀봉하여 약 24시간 둡니다. 공방에서는 이를 반죽을 발효시킨다거나 찧는다고 부르기도 하는데, 실제로는 수분이 반죽 전체에 고르게 퍼지고 결합제가 충분히 수화되도록 하는 과정입니다. 곧바로 빚은 반죽은 속은 젖고 가장자리는 마르기 쉬워, 이렇게 만든 비즈는 건조 중에 갈라집니다. 이 조용한 하루는 공정에서 가장 간단한 품질 관리 중 하나이며, 샘플을 오후 한나절에 끝낼 수 없는 이유 중 하나입니다. 24시간이 중요한 이유를 참고하세요.
5-6단계: 빚기, 구멍 뚫기, 건조
휴지시킨 반죽을 무게대로 잘라 손바닥 사이에서 구형으로 빚고 강철 핀으로 구멍을 뚫습니다. 통상 8 mm 비즈는 약 0.3-0.5 g 범위이므로, 무게대로 자르는 작업자가 스트랜드의 균일함을 지킵니다. 구멍은 통상 1.2-2.0 mm이며 중심을 관통해야 합니다. 손으로 빚는 데서 숙련도가 드러나며, 완전 자동화가 드문 이유이기도 합니다. 그 이유는 향 비즈가 기계 생산에 맞지 않는 이유에 정리되어 있습니다.
젖은 비즈는 그늘지고 통풍이 되는 방의 선반으로 옮깁니다. 공방은 흔히 약 25 C, 상대습도 60%를 목표로 하며, 모든 면이 고르게 마르도록 비즈를 뒤집어 주면서 대략 5-10일에 걸쳐 건조합니다. 햇빛과 직접적인 열은 겉면이 먼저 말라 갈라지기 때문에 피합니다. 햇볕이 드는 창턱에서 비즈가 마르는 모습을 본 바이어는 그 공방에 대해 많은 것을 알게 됩니다. 자세한 내용은 향 비즈의 그늘 건조를 참고하세요.
7단계: 연마와 숙성
마른 비즈는 손으로, 또는 부드러운 매체를 넣은 회전 드럼에서 표면이 매끈하고 은은한 새틴 광택이 날 때까지 연마합니다. 이후 항아리나 봉투에 밀봉하여 숙성시키며, 서로 다른 분말의 향이 하나로 자리 잡게 합니다. 첫 주에는 날카롭던 향이 이 단계에서 둥글어집니다. 숙성은 안정성 점검도 겸하는데, 숙성 중 균열이나 얼룩이 생긴 비즈는 포장 전에 제외합니다. 이어지는 공정은 향 비즈의 연마와 숙성에 설명되어 있습니다.
단계의 순서가 중요한 이유
각 단계는 다음 단계를 준비하며, 하나를 건너뛰면 나중에 원인을 찾기 어려운 결함으로 나타납니다. 거친 분말은 연마 후 표면의 구멍이 됩니다. 휴지하지 않은 반죽은 건조 나흘째에 갈라지는, 속이 젖은 비즈가 됩니다. 너무 빨리 말린 비즈는 선반 위에서는 멀쩡해 보여도 몇 주 뒤 항아리 안에서 갈라집니다. 완전히 마르기 전에 밀봉한 비즈는 운송 중에 얼룩이 생깁니다. 이 때문에 소싱 데스크는 공방에 일반론이 아니라 해당 처방에 맞는 공정 순서를 설명해 달라고 요청하고, 그 답을 작업 현장에서 보이는 모습과 대조합니다.
일주일에 만든 샘플과 한 달에 만든 대량 로트가 다를 수 있는 이유도 여기에 있습니다. 샘플은 소량의 반죽으로 모든 단계에 각별한 주의를 기울여 만드는 경우가 많습니다. 대량 로트는 반죽, 인력, 선반이 더 많아서 무게, 건조실 조건, 선별에 대한 관리가 개별적인 정성을 대신해 품질을 지켜야 합니다. 따라서 샘플 라운드는 향뿐 아니라 공방의 공법을 시험하는 자리이며, 보관 샘플은 이후 모든 로트를 비교하는 기준이 됩니다.
바이어가 품질을 확인할 수 있는 지점
- 빚기 전: 배합표와 결합제 비율을 문서로 확인하고 샘플과 대조합니다.
- 건조 중: 건조실의 온도와 습도, 비즈를 뒤집어 주는지 여부.
- 건조 후: 며칠에 걸친 무게 안정성. 건조가 끝났다는 신호입니다.
- 포장 전: 비즈 지름의 일관성, 구멍의 중심, 표면의 균열과 얼룩, 보관 샘플과의 향 비교.
검사 방법은 품질 관리에 모아 두었습니다. 공정에서 가장 큰 비용은 시간이며, 그래서 맞춤 처방은 카탈로그 라인보다 오래 걸립니다. 참고 범위는 MOQ 및 리드타임에 있으며, 프로그램마다 항상 서면으로 확정됩니다.