
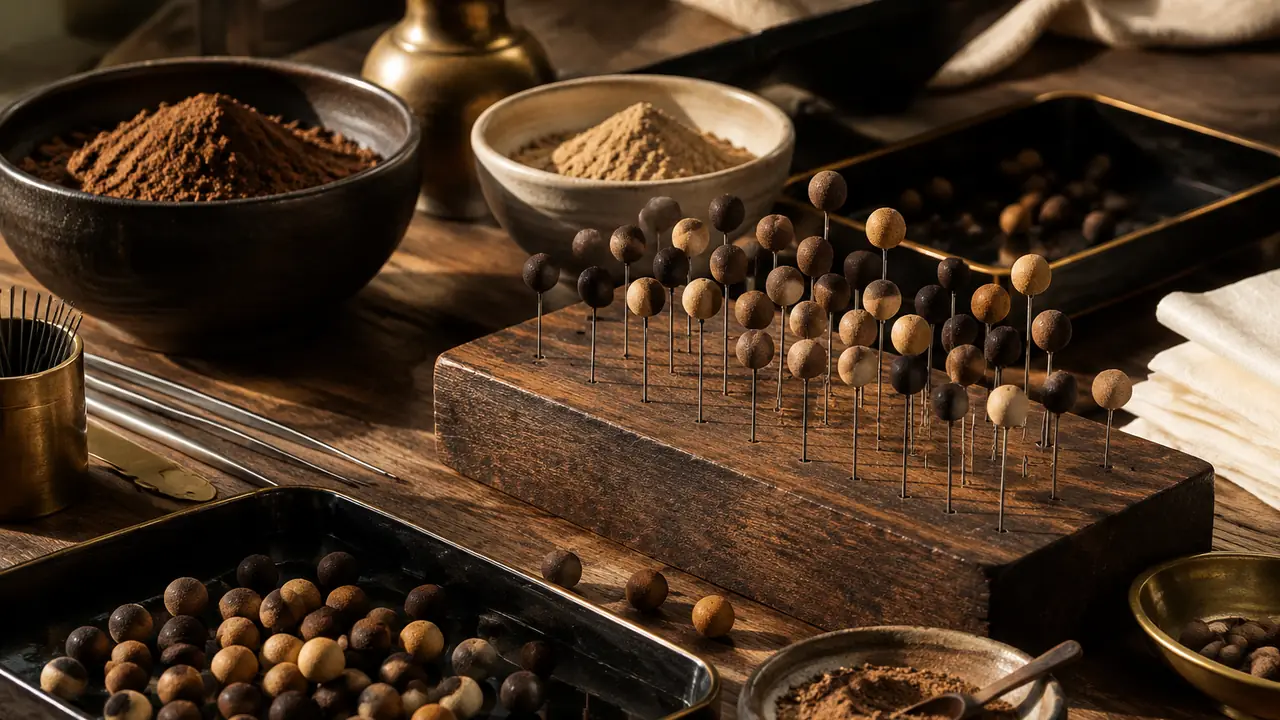
La secuencia de un vistazo
Los talleres asociados de los núcleos del incienso de Fujian y Guangdong siguen una secuencia en gran medida compartida. Los detalles varían según la fórmula y el taller, pero las siete etapas siguientes son la práctica común, y una mesa de abastecimiento las utiliza como lista de control en las rondas de muestras y en las auditorías.
| Paso | Qué ocurre | Tiempo o condición habitual |
|---|---|---|
| 1. Preparación de materiales | La madera, la resina y los botánicos se clasifican, se limpian y se preparan | Según la fórmula |
| 2. Secado y molienda | El material secado a la sombra se muele y se tamiza | Polvo fino y uniforme |
| 3. Mezcla de la masa | El polvo, el aglutinante de nanmu y un líquido se amasan juntos | Nanmu: alrededor del 25 % del polvo |
| 4. Reposo | La masa se sella y se deja asentar | Unas 24 horas |
| 5. Modelado y perforado | La masa se corta por peso, se moldea en esferas y se perfora con una aguja de acero | Manual |
| 6. Secado a la sombra | Las cuentas se secan lentamente en bastidores y se les da la vuelta | 5-10 días, unos 25 C y 60 % de HR |
| 7. Pulido y maduración | Se pule la superficie y las cuentas se sellan en frascos para que maduren | Según el programa |
Pasos uno y dos: preparación y polvo
Todo empieza con la materia prima. El duramen de sándalo, las astillas de agar y los acentos botánicos, como flores, especias o fruta seca, se clasifican y se limpian, y después se secan a la sombra y no en horno, para que las notas volátiles permanezcan en la madera. El material seco se muele y se pasa por un tamiz. La molienda es la única etapa en la que se emplean máquinas de forma habitual, y la finura importa: las partículas gruesas se ven como picaduras en la cuenta y dejan la superficie áspera bajo el pulido. El detalle está en molienda y tamizado del polvo de incienso.
Paso tres: la masa
El polvo aromático se combina con un aglutinante natural. La elección habitual es el polvo de corteza de nanmu, normalmente alrededor de una cuarta parte del peso total del polvo en la práctica estándar, que se vuelve pegajoso con el agua y se endurece al secar. Lo transporta un líquido: agua tibia, una decocción herbal, zumo de pera en el caso de una fórmula de pera de ganso o un poco de miel, que actúa como plastificante y mantiene flexible la masa. El amasador trabaja la mezcla hasta que tiene la consistencia de una arcilla firme. En la especificación estándar no hay pegamento industrial ni aceite aromático sintético, algo que se confirma por escrito en cada programa. La elección del aglutinante se trata en la guía del aglutinante de nanmu.
Paso cuatro: dejar reposar la masa
La masa amasada se sella y se deja reposar unas 24 horas. Los talleres lo llaman a veces fermentar o golpear la masa; en la práctica, permite que la humedad se reparta de manera uniforme por la mezcla y que el aglutinante se hidrate por completo. La masa que pasa directamente al modelado tiende a estar húmeda en el centro y seca en el borde, y las cuentas hechas con ella se agrietan al secar. Este día de calma es uno de los controles de calidad más sencillos del proceso y una de las razones por las que una muestra no puede terminarse en una tarde. Véase por qué importan las 24 horas.
Pasos cinco y seis: modelado, perforado y secado
La masa en reposo se corta en porciones por peso, se moldea entre las palmas en esferas y se perfora con una aguja de acero. Una cuenta típica de 8 mm se sitúa en un rango de unos 0,3 a 0,5 g, de modo que un operario que corta por peso mantiene uniforme el hilo. El orificio mide normalmente de 1,2 a 2,0 mm y debe atravesar el centro. En el modelado a mano se aprecia la destreza, y también es la razón por la que la automatización completa es poco frecuente; los motivos se exponen en por qué las cuentas de incienso se resisten a la producción mecanizada.
Las cuentas húmedas pasan después a bastidores en una sala sombreada y ventilada. Los talleres suelen buscar unos 25 C y un 60 % de humedad relativa, girando las cuentas para que todas las caras se sequen por igual, durante aproximadamente 5 a 10 días. Se evita el sol y el calor directo porque la piel se seca primero y se agrieta. Un comprador que vea cuentas secándose en un alféizar soleado ya habrá aprendido algo de ese taller. Más información en secado a la sombra de las cuentas de incienso.
Paso siete: pulido y maduración
Las cuentas secas se pulen, a mano o en un tambor giratorio con un medio suave, hasta que la superficie queda lisa y ligeramente satinada. Después se sellan en frascos o bolsas y se dejan madurar para que los distintos polvos se asienten en un único aroma. En esta etapa, una cuenta que olía áspera en la primera semana se vuelve más redonda. También funciona como control de estabilidad, ya que las cuentas que desarrollan grietas o manchas durante la maduración se retiran antes del embalaje. El paso siguiente se describe en pulido y maduración de las cuentas de incienso.
Por qué importa el orden de los pasos
Cada etapa prepara la siguiente, y omitir una se manifiesta más tarde como un defecto difícil de rastrear. Un polvo grueso se convierte en una superficie picada tras el pulido. Una masa que no ha reposado da una cuenta con el núcleo húmedo que se agrieta al cuarto día de secado. Las cuentas secadas con demasiada rapidez se ven bien en el bastidor y se parten en el frasco semanas después. Las cuentas selladas antes de secarse por completo desarrollan manchas durante el transporte. Por eso una mesa de abastecimiento pide al taller que describa la secuencia para la fórmula concreta y no en términos generales, y compara la respuesta con lo que se ve en planta.
También explica por qué una muestra hecha en una semana y un lote a granel hecho en un mes pueden diferir. Una muestra suele elaborarse con un pequeño lote de masa y con atención extra en cada paso. Un lote a granel tiene más masa, más manos y más bastidores, de modo que los controles de peso, de las condiciones de la sala de secado y de clasificación deben aportar la calidad que antes aportaba la atención individual. Por tanto, la ronda de muestras pone a prueba el método del taller tanto como el aroma, y la muestra de referencia conservada es el patrón con el que se compara cada lote posterior.
Dónde puede comprobar la calidad un comprador
- Antes del modelado: la ficha de fórmula y la proporción de aglutinante, por escrito y cotejadas con la muestra.
- Durante el secado: la temperatura y la humedad de la sala de secado, y si se da la vuelta a las cuentas.
- Después del secado: la estabilidad del peso a lo largo de varios días, señal de que la cuenta ha terminado de secar.
- Antes del embalaje: la uniformidad del diámetro, el centrado del orificio, las grietas y manchas en la superficie, y una comparación del aroma con la muestra conservada.
Los métodos de inspección están reunidos en control de calidad. El tiempo es el principal coste del proceso, y por eso las fórmulas a medida requieren más plazo que las líneas de catálogo; los rangos de referencia figuran en MOQ y plazos de entrega, siempre confirmados por escrito en cada programa.