
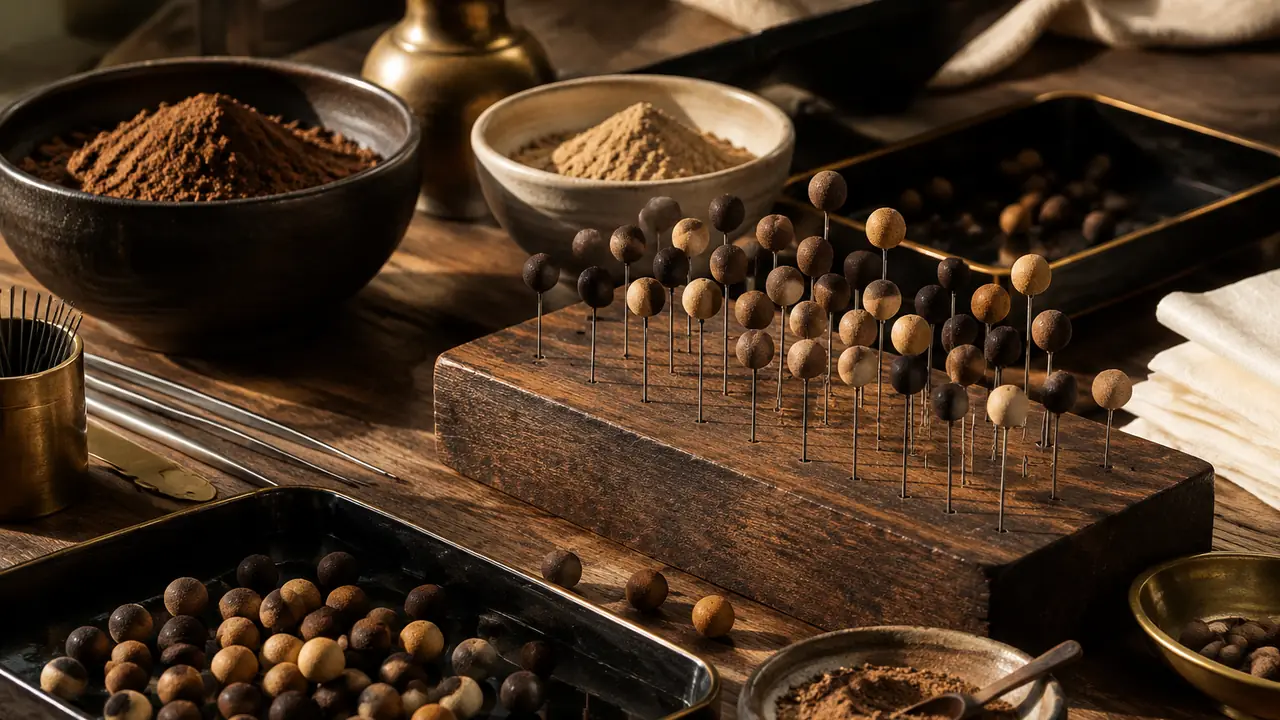
التسلسل في لمحة
تتبع المشاغل الشريكة في تجمعات البخور بفوجيان وقوانغدونغ تسلسلًا مشتركًا في خطوطه العامة. تختلف التفاصيل باختلاف التركيبة والمشغل، لكن المراحل السبع أدناه هي الممارسة الشائعة، ويستخدمها مكتب التوريد قائمةَ فحص لجولات العينات وعمليات التدقيق.
| الخطوة | ما يحدث | المدة أو الظرف المعتاد |
|---|---|---|
| 1. تجهيز المواد | تُفرز الأخشاب والراتنجات والنباتات وتُنظَّف وتُجهَّز | حسب التركيبة |
| 2. التجفيف والطحن | تُطحن المادة المجففة في الظل وتُنخل | مسحوق ناعم متجانس |
| 3. خلط العجين | يُعجن المسحوق مع رابط النانمو وسائل | النانمو نحو 25% من المسحوق |
| 4. الراحة | تُغلق العجينة وتُترك لتستقر | نحو 24 ساعة |
| 5. اللفّ والثقب | تُقطع العجينة بالوزن وتُلفّ كرويةً وتُثقب بدبوس فولاذي | يدوي |
| 6. التجفيف في الظل | يجف الخرز ببطء على الرفوف ويُقلَّب | 5-10 أيام، نحو 25 C ورطوبة نسبية 60% |
| 7. الصقل والتعتيق | يُصقل السطح ويُغلق الخرز في جرار لينضج | حسب البرنامج |
الخطوتان الأولى والثانية: التجهيز والمسحوق
يبدأ كل شيء بالمادة الخام. يُفرز قلب خشب الصندل وشظايا العود وأي لمسات نباتية كالزهور والتوابل والفاكهة المجففة ويُنظَّف، ثم يُجفَّف في الظل لا في الفرن حتى تبقى النفحات الطيّارة في الخشب. ثم تُطحن المادة الجافة وتمر عبر منخل. الطحن هو المرحلة الوحيدة التي تُستخدم فيها الآلات عادةً، والنعومة مهمة: فالجسيمات الخشنة تظهر كحُفر على الخرزة وتجعل السطح خشنًا تحت أداة الصقل. وتفاصيل ذلك في طحن مسحوق البخور ونخله.
الخطوة الثالثة: العجين
يُمزج المسحوق العطري برابط طبيعي. والخيار الشائع مسحوق لحاء النانمو، وهو في الممارسة القياسية نحو ربع الوزن الكلي للمسحوق، ويصبح لزجًا بالماء ويجف صلبًا. ويحمله سائل: ماء دافئ، أو منقوع عشبي، أو عصير الكمثرى في تركيبة goose pear، أو قليل من العسل الذي يعمل ملدِّنًا ويُبقي العجينة طيّعة. ويعمل العجّان الكتلة حتى تصير كالطين المتماسك. ولا يوجد في المواصفة القياسية غراء صناعي ولا زيت عطري صناعي، ويُؤكَّد ذلك كتابيًا لكل برنامج. ويتناول دليل رابط النانمو اختيار الرابط.
الخطوة الرابعة: ترك العجين يستريح
تُغلق العجينة المعجونة وتُترك نحو 24 ساعة. تسميها المشاغل أحيانًا تخمير العجين أو دقّه؛ وعمليًا يتيح ذلك للرطوبة أن تنتشر بالتساوي في الكتلة وللرابط أن يتشرّب تمامًا. أما العجين الذي يذهب مباشرة إلى اللفّ فيميل إلى أن يكون رطبًا في المركز جافًا عند الحواف، وتتشقق الخرزات المصنوعة منه أثناء الجفاف. وهذا اليوم الهادئ من أبسط وسائل ضبط الجودة في العملية، وأحد أسباب استحالة إنجاز عينة في عصر واحد. راجع لماذا تهم الساعات الـ24.
الخطوتان الخامسة والسادسة: اللفّ والثقب والتجفيف
تُقطع العجينة المستريحة إلى قطع بالوزن، وتُلفّ بين الكفين على هيئة كرات، وتُثقب بدبوس فولاذي. وتقع الخرزة المعتادة بمقاس 8 mm في نطاق نحو 0.3 إلى 0.5 g، فيحافظ العامل الذي يقطع بالوزن على انتظام السلسلة. ويبلغ قطر الثقب عادةً من 1.2 إلى 2.0 mm ويجب أن يمر عبر المركز. في اللفّ اليدوي تظهر المهارة، وهو أيضًا سبب ندرة الأتمتة الكاملة؛ وتُعرض الأسباب في لماذا يستعصي خرز البخور على الإنتاج الآلي.
ثم يُنقل الخرز الرطب إلى رفوف في غرفة مظللة جيدة التهوية. وتستهدف المشاغل غالبًا نحو 25 C ورطوبة نسبية 60%، مع تقليب الخرز ليجف كل جانب بالتساوي، على مدى نحو 5 إلى 10 أيام. ويُتجنب الشمس والحرارة المباشرة لأن القشرة تجف أولًا وتتشقق. والمشتري الذي يرى خرزًا يجف على عتبة نافذة مشمسة يكون قد تعلّم شيئًا عن ذلك المشغل. اقرأ المزيد في تجفيف خرز البخور في الظل.
الخطوة السابعة: الصقل والتعتيق
يُصقل الخرز الجاف، يدويًا أو في أسطوانة دوّارة بوسط ناعم، حتى يصبح السطح أملس وبمظهر ساتاني خفيف. ثم يُغلق في جرار أو أكياس ويُترك يتعتّق لتستقر المساحيق المختلفة في رائحة واحدة. في هذه المرحلة تصبح الخرزة التي كانت حادة الرائحة في الأسبوع الأول أكثر استدارة. وهي أيضًا فحص للثبات، إذ تُستبعد قبل التعبئة الخرزات التي تظهر عليها شقوق أو بقع أثناء التعتيق. وتوصَف الخطوة اللاحقة في صقل خرز البخور وتعتيقه.
لماذا يهم ترتيب الخطوات
كل مرحلة تمهّد للتي تليها، وتخطي إحداها يظهر لاحقًا عيبًا يصعب تتبّع أصله. المسحوق الخشن يصير سطحًا محفّرًا بعد الصقل. والعجين الذي لم يستَرح يصير خرزة بقلب رطب تتشقق في اليوم الرابع من التجفيف. والخرز الذي جفّ بسرعة يبدو سليمًا على الرف ثم ينشق في الجرة بعد أسابيع. والخرز الذي أُغلق قبل أن يجف تمامًا تظهر عليه بقع أثناء الشحن. لذلك يطلب مكتب التوريد من المشغل وصف التسلسل للتركيبة المعنية بدل الكلام العام، ويقارن الجواب بما يُرى في أرضية العمل.
وهذا يفسر أيضًا لماذا قد تختلف عينة صُنعت في أسبوع عن دفعة كبيرة صُنعت في شهر. فالعينة تُصنع غالبًا من دفعة صغيرة من العجين مع عناية إضافية في كل خطوة. أما الدفعة الكبيرة ففيها عجين أكثر وأيدٍ أكثر ورفوف أكثر، فيجب أن تحمل ضوابط الوزن وظروف غرفة التجفيف والفرز الجودة التي كانت العناية الفردية تحملها. ولذلك فجولة العينة اختبار لمنهج المشغل بقدر ما هي اختبار للرائحة، والعينة المحتفظ بها هي المرجع الذي تُقارن به كل دفعة لاحقة.
أين يستطيع المشتري التحقق من الجودة
- قبل اللفّ: ورقة التركيبة ونسبة الرابط، مكتوبتين ومطابقتين للعينة.
- أثناء التجفيف: حرارة غرفة التجفيف ورطوبتها، وهل يُقلَّب الخرز.
- بعد التجفيف: ثبات الوزن على مدى بضعة أيام، وهو علامة على أن الخرزة أتمّت جفافها.
- قبل التعبئة: اتساق قطر الخرز، وتمركز الثقب، والشقوق والبقع السطحية، ومقارنة الرائحة بالعينة المحتفظ بها.
تجتمع طرق الفحص في مراقبة الجودة. والوقت هو التكلفة الرئيسية في العملية، ولهذا تستغرق التركيبات المخصصة وقتًا أطول من خطوط الكتالوج؛ وتجد النطاقات المرجعية في الحد الأدنى للطلب ومدة التسليم، وتؤكَّد دائمًا كتابيًا لكل برنامج.