
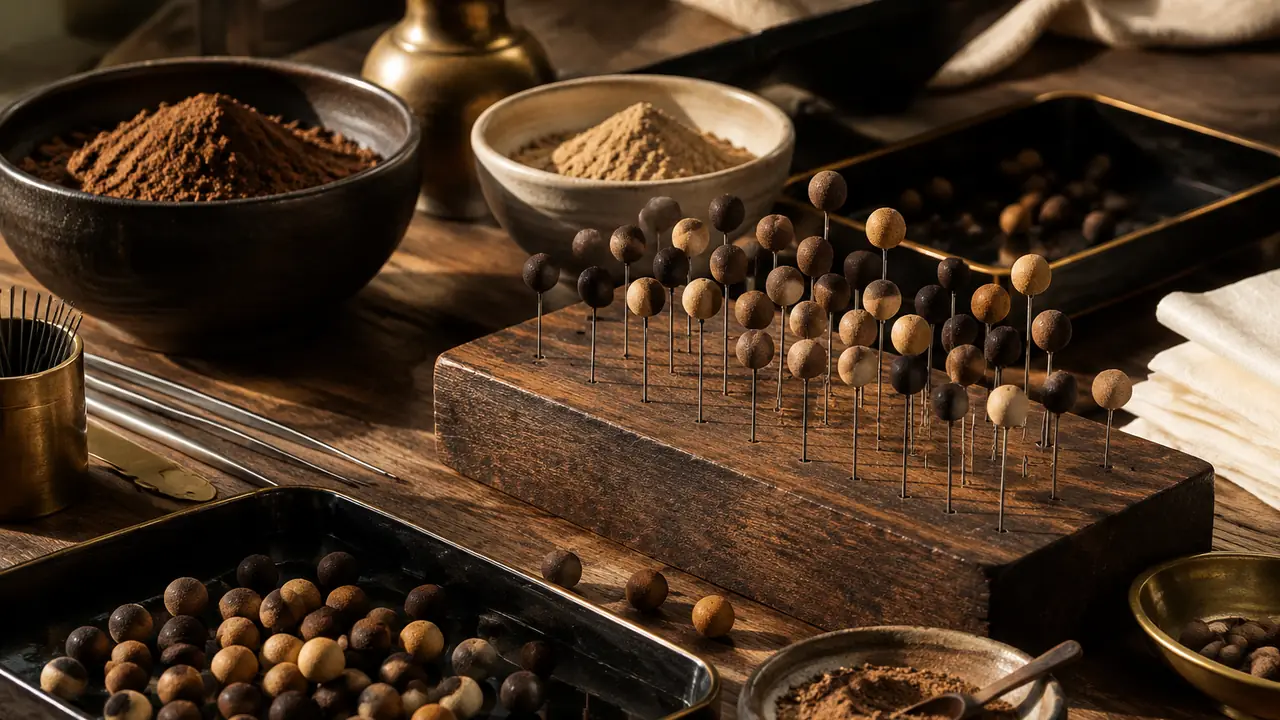
Tổng quan trình tự
Các xưởng đối tác trong cụm hương Phúc Kiến và Quảng Đông làm theo một trình tự phần lớn giống nhau. Chi tiết khác nhau tùy công thức và từng xưởng, nhưng bảy công đoạn dưới đây là thông lệ chung, và bộ phận tìm nguồn hàng dùng chúng làm danh mục kiểm tra cho các vòng mẫu và đợt đánh giá xưởng.
| Bước | Việc được thực hiện | Thời gian hoặc điều kiện thường gặp |
|---|---|---|
| 1. Sơ chế nguyên liệu | Gỗ, nhựa và thảo mộc được phân loại, làm sạch và chuẩn bị | Theo công thức |
| 2. Sấy và nghiền | Nguyên liệu phơi râm được nghiền và rây | Bột mịn, đồng đều |
| 3. Nhào bột | Bột, chất kết dính nanmu và chất lỏng được nhào chung | Nanmu khoảng 25% lượng bột |
| 4. Ủ nghỉ | Khối bột được đậy kín và để ổn định | Khoảng 24 giờ |
| 5. Vê và xỏ lỗ | Bột được cắt theo khối lượng, vê tròn, xỏ lỗ bằng kim thép | Thủ công |
| 6. Phơi râm | Hạt khô chậm trên giá và được lật đều | 5-10 ngày, khoảng 25 C và độ ẩm 60% RH |
| 7. Đánh bóng và ủ già | Bề mặt được đánh bóng, hạt được đóng kín trong hũ để chín hương | Theo từng chương trình |
Bước một và hai: sơ chế và làm bột
Mọi thứ bắt đầu từ nguyên liệu thô. Lõi gỗ đàn hương, mảnh trầm hương và các điểm nhấn thực vật như hoa, gia vị hay trái cây khô được phân loại và làm sạch, rồi phơi trong bóng râm thay vì sấy lò để các nốt hương dễ bay hơi còn lại trong gỗ. Nguyên liệu khô được nghiền và cho qua rây. Nghiền là công đoạn duy nhất thường dùng máy, và độ mịn rất quan trọng: hạt thô hiện lên thành các lỗ rỗ trên hạt và làm bề mặt nhám khi đánh bóng. Chi tiết có trong nghiền và rây bột hương.
Bước ba: khối bột nhào
Bột thơm được trộn với chất kết dính tự nhiên. Lựa chọn phổ biến là bột vỏ nanmu, theo thông lệ tiêu chuẩn thường khoảng một phần tư tổng khối lượng bột, chất này dính khi gặp nước và khô cứng lại. Chất lỏng đóng vai trò dẫn: nước ấm, nước sắc thảo mộc, nước ép lê cho công thức hương lê ngỗng, hoặc một chút mật ong, vừa làm dẻo vừa giữ khối bột mềm mại. Người nhào làm cho đến khi khối bột có độ chắc như đất sét. Quy cách tiêu chuẩn không có keo công nghiệp và không có tinh dầu hương tổng hợp, được xác nhận bằng văn bản cho từng chương trình. Việc chọn chất kết dính được trình bày trong hướng dẫn về chất kết dính nanmu.
Bước bốn: để khối bột nghỉ
Khối bột đã nhào được đậy kín và để khoảng 24 giờ. Các xưởng đôi khi gọi là ủ men hoặc giã bột; trên thực tế, bước này cho độ ẩm lan đều trong khối bột và chất kết dính thấm nước hoàn toàn. Bột đưa thẳng vào vê thường ướt ở giữa và khô ở rìa, hạt làm từ đó bị nứt khi khô. Một ngày yên lặng này là một trong những khâu kiểm soát chất lượng đơn giản nhất của quy trình, và là một lý do khiến mẫu không thể hoàn thành trong một buổi chiều. Xem vì sao 24 giờ quan trọng.
Bước năm và sáu: vê, xỏ lỗ và phơi khô
Khối bột đã nghỉ được cắt thành từng phần theo khối lượng, vê giữa hai lòng bàn tay thành hình cầu và xỏ lỗ bằng kim thép. Một hạt 8 mm thông thường nặng trong khoảng 0,3 đến 0,5 g, nên người thợ cắt theo khối lượng sẽ giữ cho chuỗi hạt đồng đều. Lỗ thường rộng 1,2 đến 2,0 mm và phải xuyên qua tâm hạt. Vê tay là nơi tay nghề bộc lộ, và cũng là lý do hiếm khi tự động hóa hoàn toàn; lý do được nêu trong vì sao hạt hương khó sản xuất bằng máy.
Hạt ướt sau đó được đưa lên giá trong phòng râm mát, thông gió. Các xưởng thường nhắm đến khoảng 25 C và độ ẩm tương đối 60%, lật hạt để mọi mặt khô đều, trong khoảng 5 đến 10 ngày. Tránh nắng và nhiệt trực tiếp vì lớp vỏ ngoài khô trước rồi nứt. Người mua thấy hạt đang phơi trên bậu cửa sổ nắng đã biết được điều gì đó về xưởng ấy. Đọc thêm trong phơi râm hạt hương.
Bước bảy: đánh bóng và ủ già
Hạt khô được đánh bóng, bằng tay hoặc trong thùng quay với chất mài mềm, cho đến khi bề mặt trơn và hơi ánh sa tanh. Sau đó hạt được đóng kín trong hũ hoặc túi và để ủ già để các loại bột khác nhau hòa thành một mùi hương. Giai đoạn này là lúc hạt từng có mùi gắt trong tuần đầu trở nên tròn trịa hơn. Nó cũng là một lần kiểm tra độ ổn định, vì hạt xuất hiện vết nứt hoặc đốm trong lúc ủ sẽ bị loại trước khi đóng gói. Bước tiếp theo được mô tả trong đánh bóng và ủ già hạt hương.
Vì sao thứ tự các bước quan trọng
Mỗi công đoạn chuẩn bị cho công đoạn sau, và bỏ qua một bước sẽ lộ ra về sau thành lỗi khó truy nguyên. Bột thô thành bề mặt rỗ sau khi đánh bóng. Khối bột chưa nghỉ thành hạt có lõi ướt, nứt vào ngày thứ tư của quá trình phơi. Hạt sấy quá nhanh trông bình thường trên giá và nứt trong hũ vài tuần sau. Hạt đóng kín khi chưa khô hẳn sẽ lên đốm trong lúc vận chuyển. Vì vậy bộ phận tìm nguồn hàng yêu cầu xưởng mô tả trình tự cho đúng công thức cụ thể thay vì nói chung chung, rồi so sánh câu trả lời với những gì nhìn thấy tại xưởng.
Điều đó cũng giải thích vì sao mẫu làm trong một tuần và lô hàng loạt làm trong một tháng có thể khác nhau. Mẫu thường làm từ một mẻ bột nhỏ với sự chú ý thêm ở mọi bước. Lô hàng loạt có nhiều bột hơn, nhiều tay hơn và nhiều giá hơn, nên các biện pháp kiểm soát về khối lượng, điều kiện phòng phơi và phân loại phải gánh phần chất lượng mà sự chăm chút từng viên đã đảm nhận trước đó. Vì thế vòng mẫu vừa là phép thử phương pháp của xưởng vừa là phép thử mùi hương, và mẫu lưu là chuẩn mà mọi lô sau được đối chiếu.
Người mua có thể kiểm tra chất lượng ở đâu
- Trước khi vê: bảng công thức và tỷ lệ chất kết dính, được ghi lại và khớp với mẫu.
- Trong lúc phơi: nhiệt độ và độ ẩm của phòng phơi, và việc hạt có được lật hay không.
- Sau khi phơi: khối lượng ổn định qua vài ngày, dấu hiệu hạt đã khô xong.
- Trước khi đóng gói: độ đồng đều đường kính hạt, độ chính tâm của lỗ, vết nứt và đốm trên bề mặt, và so sánh mùi hương với mẫu lưu.
Các phương pháp kiểm tra được tập hợp tại kiểm soát chất lượng. Thời gian là chi phí chính của quy trình, vì vậy công thức tùy chỉnh mất nhiều thời gian hơn dòng trong danh mục; các khoảng tham chiếu có tại MOQ và thời gian giao hàng, luôn được xác nhận bằng văn bản cho từng chương trình.