
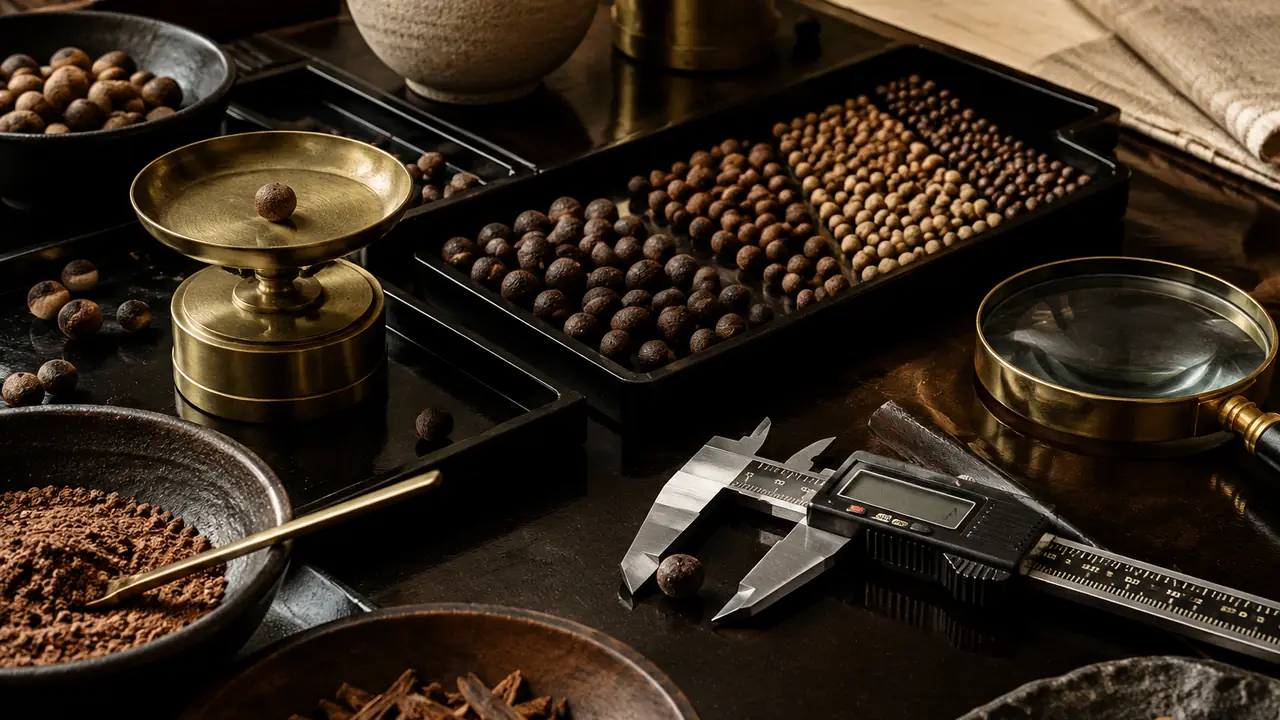
Primeiro o plano, depois a produção
As contas enroladas à mão não são idênticas, e um comprador que não acordou o que é aceitável antes da produção discutirá isso depois. Por essa razão, todo programa começa com um plano de inspeção, redigido pela mesa com o comprador e confirmado por escrito. O plano indica as tolerâncias de diâmetro e peso, o tamanho de furo admitido, o que conta como defeito de superfície, o nível de secura esperado, a amostra contra a qual o aroma é avaliado e a regra de amostragem. Ele é anexado à amostra de pré-produção aprovada, que é lacrada e guardada como referência para todo o lote. Tudo o que não estiver escrito no plano é assunto para discussão antes da produção, não depois, o que mantém claras para os dois lados as decisões sobre aprovação de amostra, embalagem e variação aceitável. O plano é construído sobre os achados das oficinas descritos em a auditoria de oficinas.
Pós e materiais recebidos
A qualidade é em grande parte decidida antes de a massa ser misturada. A mesa pede que a oficina verifique os pós recebidos quanto aos itens abaixo e registre o resultado no lote.
- Os documentos correspondem ao lote: declaração de origem para o sândalo, documentação CITES para o agarwood.
- O pó está seco, sem grumos, sem odor de umidade ou mofo, e no grau de peneira acordado.
- As diferentes madeiras são mantidas em recipientes etiquetados, para que agarwood e sândalo não sejam confundidos.
- O aglutinante de nanmu está presente na proporção acordada, e o mel é guardado lacrado.
Verificações em processo
A maioria dos problemas pode ser detectada enquanto o lote ainda é massa. Depois da mistura e do descanso, a oficina verifica a umidade da massa pelo tato e, se possível, por um teste simples de peso. Uma massa muito úmida cede e seca devagar; uma muito seca racha ao ser enrolada. Durante o enrolamento, a oficina pesa contas de amostra: uma conta de 8 mm costuma pesar cerca de 0,3 a 0,5 g, e a dispersão dentro de um lote deve ser pequena. O diâmetro é medido com paquímetros a cada lote, e os furos são verificados quanto à centragem. Durante a secagem, o registro de temperatura e umidade é revisado, e as contas são viradas e examinadas em busca dos primeiros sinais de mofo ou de rachaduras finas. As etapas em si estão descritas em o processo de produção.
Verificações finais antes do fechamento
| Item | Método | Base de aceitação típica |
|---|---|---|
| Diâmetro | Paquímetro numa amostra | Dentro da tolerância do plano |
| Peso | Balança, conta individual e fio completo | Dentro da faixa do plano para o tamanho |
| Furo | Pino calibrador, centragem visual | Tamanho de furo acordado, centrado, sem lascas |
| Superfície | Luz do dia e lupa | Sem rachaduras, manchas de mofo ou poeira em excesso |
| Secura | Estabilidade de peso, leitura do higrômetro em saco lacrado | Estável, sem sensação de umidade |
| Aroma | Cheirado contra a amostra retida | Mesmo caráter, sem notas estranhas |
| Acabamentos e cordão | Ajuste e acabamento, declaração de metais | Corresponde à amostra aprovada |
As tolerâncias são acordadas por programa e não são valores fixos desta página; estão listadas no plano.
Amostragem AQL na prática
AQL, ou nível de qualidade aceitável, é uma forma de decidir quantas peças inspecionar de um lote e quantos defeitos são permitidos antes de o lote deixar de ser aceito. Quanto maior o lote, maior a amostra. Para contas botânicas, a mesa costuma separar os defeitos em críticos, como mofo ou material errado; maiores, como rachaduras, tamanho de furo errado ou forte diferença de aroma; e menores, como uma pequena imperfeição de superfície. O nível de AQL para cada classe é acordado com o comprador no plano e anotado no registro de inspeção. Mofo e material errado são tratados como inaceitáveis em qualquer nível.
Quando um lote não cumpre o plano
Se a amostra encontrar defeitos acima do limite, o lote é retido. A causa é identificada, e o lote é retrabalhado, triado, substituído ou rejeitado, com a escolha acordada por escrito. Retrabalhar significa repolir ou secar de novo; triar significa remover as peças defeituosas e reverificar; substituir significa um novo lote para a quantidade afetada. Um lote retrabalhado é inspecionado novamente desde o início. São tiradas fotos da amostra disposta em fileiras, das caixas embaladas e de qualquer defeito encontrado, para que o registro possa ser entendido sem uma visita. O registro de inspeção traz o achado, a ação tomada e o resultado, com fotos, e é compartilhado com o comprador antes do embarque. Para os efeitos nos prazos, veja MOQ e prazo de entrega; para montar um plano para o seu programa, envie os detalhes pelo formulário de cotação.