
D’abord le plan, ensuite la production
Les perles roulées à la main ne sont pas identiques, et un acheteur qui n’a pas convenu de ce qui est acceptable avant la production en discutera après coup. C’est pourquoi chaque programme commence par un plan de contrôle, rédigé par le bureau avec l’acheteur et confirmé par écrit. Le plan fixe les tolérances de diamètre et de poids, le diamètre de trou admis, ce qui compte comme défaut de surface, le niveau de sécheresse attendu, l’échantillon par rapport auquel le parfum est jugé et la règle d’échantillonnage. Il est rattaché à l’échantillon de pré-production validé, qui est scellé et conservé comme référence pour tout le lot. Tout ce qui n’est pas écrit sur le plan se discute avant la production, pas après, ce qui clarifie pour les deux parties les décisions sur la validation de l’échantillon, l’emballage et la variation acceptable. Le plan s’appuie sur les constats d’atelier issus de l’audit des ateliers.
Poudres et matières entrantes
La qualité se joue en grande partie avant le mélange de la pâte. Le bureau demande à l’atelier de contrôler les poudres entrantes sur les points suivants et d’en consigner le résultat par lot.
- Les documents correspondent au lot : attestation d’origine pour le santal, documents CITES pour l’oud.
- La poudre est sèche, sans grumeaux, sans odeur d’humidité ou de moisi, et du calibre de tamis convenu.
- Les différents bois sont conservés dans des récipients étiquetés, pour que l’oud et le santal ne soient pas confondus.
- Le liant de nanmu est présent dans la proportion convenue, et le miel est conservé scellé.
Contrôles en cours de production
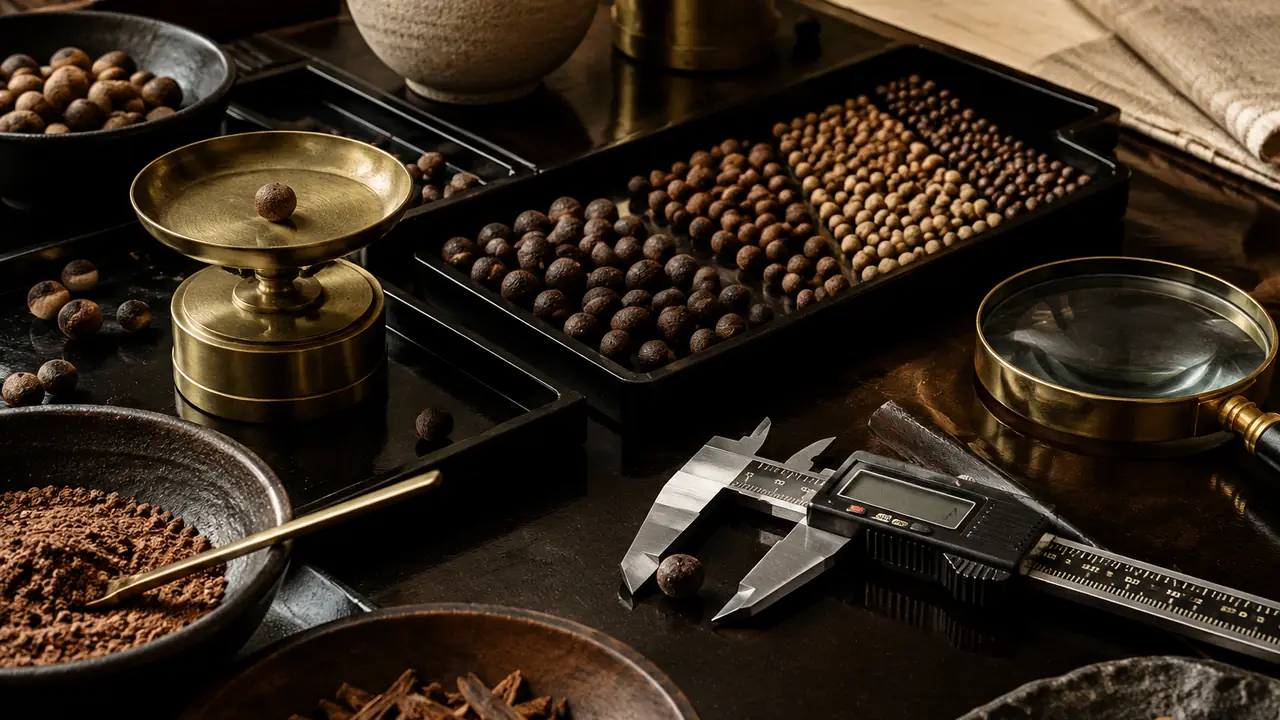
La plupart des problèmes peuvent être détectés lorsque le lot est encore à l’état de pâte. Après le mélange et le repos, l’atelier contrôle l’humidité de la pâte au toucher et, si possible, par un simple test de poids. Une pâte trop humide s’affaisse et sèche lentement ; une pâte trop sèche se fissure au roulage. Pendant le roulage, l’atelier pèse des perles échantillons : une perle de 8 mm pèse typiquement environ 0,3-0,5 g et la dispersion au sein d’un lot doit rester faible. Le diamètre est mesuré au pied à coulisse à chaque série, et le centrage des trous est vérifié. Pendant le séchage, le registre de température et d’humidité est revu, et les perles sont retournées et examinées pour y déceler les premiers signes de moisissure ou de fissures capillaires. Les étapes elles-mêmes sont décrites dans le processus de production.
Contrôles finaux avant scellage
| Point | Méthode | Base d’acceptation typique |
|---|---|---|
| Diamètre | Pied à coulisse sur un échantillon | Dans la tolérance du plan |
| Poids | Balance, perle seule et collier complet | Dans la plage du plan pour la taille |
| Trou | Jauge à broche, centrage à vue | Diamètre de trou convenu, centré, sans éclat |
| Surface | Lumière du jour et loupe | Ni fissures, ni traces de moisissure, ni poussière importante |
| Sécheresse | Stabilité du poids, lecture de l’hygromètre en sachet scellé | Stable, sans sensation d’humidité |
| Parfum | Senti par rapport à l’échantillon conservé | Même caractère, aucune note parasite |
| Finitions et cordon | Ajustement et finition, déclaration des métaux | Conforme à l’échantillon validé |
Les tolérances sont convenues par programme et ne sont pas des valeurs fixes de cette page ; elles figurent sur le plan.
L’échantillonnage AQL en pratique
L’AQL, ou niveau de qualité acceptable, est une manière de décider combien de pièces inspecter dans un lot et combien de défauts sont tolérés avant que le lot ne soit refusé. Plus le lot est grand, plus l’échantillon l’est. Pour les perles botaniques, le bureau répartit généralement les défauts en critiques, comme la moisissure ou une matière erronée ; majeurs, comme des fissures, un mauvais diamètre de trou ou une forte différence de parfum ; et mineurs, comme une petite imperfection de surface. Le niveau d’AQL de chaque classe est convenu avec l’acheteur sur le plan et noté sur le rapport de contrôle. La moisissure et une matière erronée sont inacceptables à tout niveau.
Quand un lot ne respecte pas le plan
Si l’échantillon révèle des défauts au-delà de la limite, le lot est bloqué. La cause est identifiée, et le lot est repris, trié, remplacé ou rejeté, le choix étant convenu par écrit. Reprendre signifie repolir ou resécher ; trier signifie retirer les pièces défectueuses et recontrôler ; remplacer signifie une nouvelle série pour la quantité concernée. Un lot repris est de nouveau contrôlé depuis le début. Des photos sont prises de l’échantillon disposé en rangs, des cartons emballés et de tout défaut constaté, afin que le rapport se comprenne sans visite. Le rapport de contrôle indique le constat, l’action menée et le résultat, avec photos, et est transmis à l’acheteur avant l’expédition. Pour l’effet sur les délais, voir MOQ et délais ; pour établir un plan pour votre programme, envoyez les détails via le formulaire de devis.