
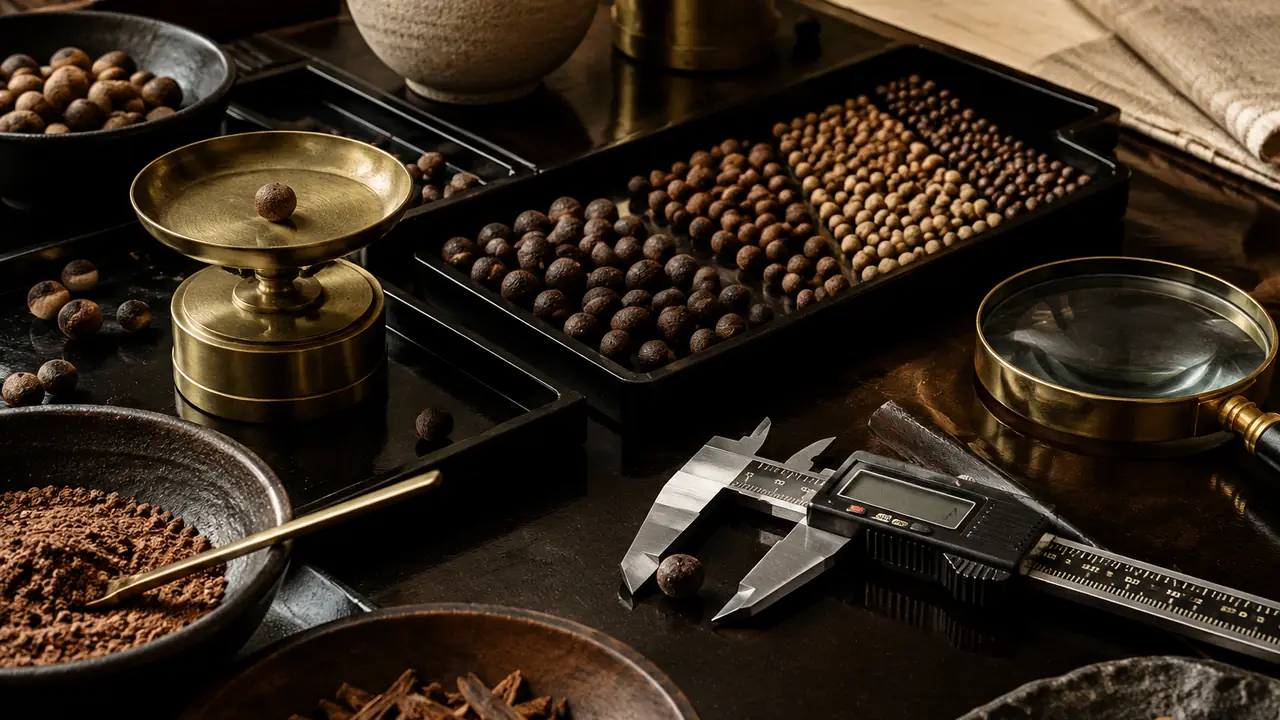
まず計画、それから生産
手成形のビーズは同一ではなく、生産前に何を許容するかを合意していないバイヤーは、後でそれを巡って揉めることになります。そのため、すべてのプログラムは、デスクがバイヤーとともに作成し書面で確認する検品計画から始まります。計画には、直径と重量の公差、許容する穴径、表面の欠陥とみなすもの、期待する乾燥度、香りを判定する基準サンプル、サンプリングのルールを記載します。計画は承認済みの量産前サンプルに添付され、サンプルは密封してロット全体の基準として保管されます。計画に書かれていないことは、生産後ではなく生産前に協議する事項とし、サンプル承認、包装、許容できる差異に関する判断を双方にとって明確にします。計画は、工房監査での工房の確認結果に基づいて作成します。
入荷する粉末と材料
品質の大部分は、生地を混ぜる前に決まります。デスクは、工房に入荷した粉末について次の点を確認し、結果をロットに紐づけて記録するよう求めます。
- 書類がロットと一致していること:白檀は原産地の記載、沈香はCITES書類。
- 粉末が乾燥しており、塊がなく、湿気やカビ臭がなく、合意した篩の等級であること。
- 異なる木材はラベルを付けた容器に分けて保管し、沈香と白檀が混ざらないこと。
- 楠木の結着材が合意した割合で含まれ、蜂蜜が密封して保管されていること。
工程内検査
問題の多くは、ロットがまだ生地の状態のうちに発見できます。調合と寝かせの後、工房は生地の水分を手触りで、可能であれば簡単な重量テストで確認します。水分が多すぎる生地はだれて乾きにくく、乾きすぎた生地は成形時に割れます。成形中、工房はサンプルのビーズを計量します。8 mmのビーズは通常約0.3〜0.5 gで、ロット内のばらつきは小さくあるべきです。直径はバッチごとにノギスで測定し、穴は中心位置を確認します。乾燥中は温度と湿度の記録を確認し、ビーズを返しながら、カビや髪の毛ほどの細いひびの最初の兆候がないか点検します。各工程の詳細は生産工程で説明しています。
密封前の最終検査
| 項目 | 方法 | 標準的な合格基準 |
|---|---|---|
| 直径 | サンプルにノギスを当てる | 計画の公差内 |
| 重量 | はかりで、ビーズ一粒と連全体を計量 | サイズごとの計画の範囲内 |
| 穴 | ゲージピン、目視での中心位置 | 合意した穴径、中心にあり、欠けがないこと |
| 表面 | 自然光とルーペ | 割れ、カビの斑点、多量の粉塵がないこと |
| 乾燥度 | 重量の安定性、密封袋内の湿度計の読み値 | 安定しており、湿り気がないこと |
| 香り | 保管サンプルと嗅ぎ比べる | 同じ特徴で、異臭がないこと |
| パーツとコード | 適合と仕上がり、金属の申告 | 承認サンプルと一致すること |
公差はプログラムごとに合意し、このページの固定値ではありません。計画に記載されます。
AQLサンプリングの実際
AQL(合格品質限界)は、ロットから何個を検査し、ロットを受け入れなくなるまでに何個の欠陥を許容するかを決める方法です。ロットが大きいほど、サンプルも大きくなります。植物性のビーズでは、デスクは通常、欠陥を三つに分けます。カビや誤った材料などの致命的欠陥、割れ、誤った穴径、強い香りの違いなどの重大な欠陥、小さな表面の傷などの軽微な欠陥です。各区分のAQL水準は、計画でバイヤーと合意し、検品記録に記載します。カビと誤った材料は、いかなる水準でも許容できないものとして扱います。
ロットが計画を満たさない場合
サンプルで限界を超える欠陥が見つかった場合、ロットは保留されます。原因を特定したうえで、ロットを手直し、選別、交換、不合格のいずれかとし、その選択は書面で合意します。手直しは再研磨や再乾燥、選別は不良品の除去と再検査、交換は該当数量の新規バッチを意味します。手直ししたロットは、最初から再検査します。サンプルを列に並べた写真、梱包したカートン、見つかった欠陥の写真を撮影し、訪問しなくても記録の内容が分かるようにします。検品記録には、指摘事項、取った措置、結果を写真付きで記載し、出荷前にバイヤーと共有します。納期への影響はMOQとリードタイムを、プログラムの計画の設定は見積フォームから詳細をお送りください。